

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-10 المنشأ:محرر الموقع


يتطلب شراء المعدات المناسبة لخطوط التعبئة والتغليف تخطيطًا دقيقًا. لا يمكنك الاعتماد على التخمين عند معالجة أبعاد التغليف المختلفة. يستثمر العديد من مديري الإنتاج في الآلات على عجل. يفعلون ذلك دون التحقق من حدود الأبعاد مسبقًا. يؤدي تجاهل كفاءة التغيير إلى حدوث اختناقات حادة في الإنتاج. يمكن أن يؤدي أيضًا إلى تعديلات ما بعد البيع باهظة الثمن. في بعض الأحيان، ينتهي بك الأمر بحمل معدات غير صالحة للاستخدام تمامًا. سنقوم بتفصيل حدود القطر الدقيقة. سوف تكتشف إمكانيات الطول والحجم للمعدات القياسية اليوم. سوف تتعلم كيف تؤثر الأدوات على المرونة عبر خطوط الإنتاج. كما نقدم إطارًا واضحًا وعمليًا. استخدمه لتقييم مواصفات الماكينة بناءً على احتياجاتك التشغيلية. يمكنك تأمين وقت تشغيل أفضل من خلال إتقان هذه المعلمات التقنية مبكرًا.
تقوم الآلات القياسية عادةً بمعالجة أقطار الأنبوب من 10 مم إلى 60 مم وأحجام تتراوح من 3 مل إلى 250 مل.
يتطلب التبديل بين أحجام الأنابيب تغييرًا فعليًا للأجزاء (القرص والفوهات) وإعادة المعايرة، مما يؤثر على وقت التشغيل التشغيلي اليومي.
يجب أن تتناسب تكنولوجيا الختم (على سبيل المثال، الهواء الساخن مقابل الموجات فوق الصوتية) بشكل متناسب مع قطر الأنبوب للحفاظ على سلامة الختم.
تعمل الأنظمة الأوتوماتيكية بالكامل على زيادة الإنتاجية للأحجام الموحدة، في حين توفر الأنظمة شبه الأوتوماتيكية عمليات تحويل أسرع لإنتاج مزيج عالي الحجم ومنخفض الحجم.
تغطي معايير الصناعة مجموعة واسعة من الأحجام. يساعدك تحديد هذه النطاقات النموذجية على مطابقة آلة تعبئة الأنابيب البلاستيكية مع احتياجات الإنتاج الخاصة بك. يقوم المصنعون بتصميم المعدات للتعامل مع الحد الأدنى والحد الأقصى بكفاءة.
تتعامل أنظمة الجرعات الدقيقة مع كميات صغيرة تتراوح من 3 مل إلى 15 مل. يناسب هذا النطاق بشكل مثالي وسائل الراحة الفندقية. كما أنه يطابق المراهم الصيدلانية والعينات التجميلية. وفي الطرف المقابل، تصل السعات الكبيرة من 200 مل إلى 250 مل. هذه الأحجام الأكبر تناسب منتجات العناية بالشعر. كما أنها تستوعب الشحوم الصناعية ومستحضرات الجسم الثقيلة. يتطلب ملء هذه الحدود القصوى ديناميكيات مضخة مختلفة. تحتاج الجرعات الصغيرة إلى مضخات مكبسية عالية الدقة. تتطلب الجرعات الكبيرة أنظمة عالية التدفق للحفاظ على سرعات الدورة المقبولة.
تتراوح حدود القطر التشغيلي عادةً من 10 مم إلى 60 مم. ويظل القطر هو القيود الميكانيكية الأكثر صرامة. الحجم الفعلي للجدول الدوار للفهرسة يفرض هذا الحد. تقع محطات الأدوات على مسافات ثابتة من بعضها البعض. يجب أن تتلاءم الأنابيب مع كرات الحفظ بشكل آمن. ولا يمكن أن تتداخل أو تتداخل أثناء تدوير الفهرسة. يتطلب تجاوز الحد الأقصى للقطر إطارًا مختلفًا تمامًا للآلة.
تتراوح قيود الارتفاع الدنيا والقصوى عمومًا بين 50 مم و250 مم. يحدد طول الأنبوب بشكل مباشر طول الشوط المطلوب لفوهة التعبئة. يجب أن تنتقل الفوهة إلى الأسفل. ينفذ تسلسل ملء من أسفل إلى أعلى. هذه الحركة الصعودية تمنع جيوب الهواء المحاصرة. كما أنه يضمن تعبئة نظيفة دون تناثر المنتج.
يجب عليك الانتباه إلى تحذير القيد الحاسم. نادراً ما تعمل آلة واحدة بكفاءة في كلا الحالتين المطلقتين. من الصعب معالجة أنبوب صغير سعة 3 مل وأنبوب ضخم سعة 250 مل على نفس الهيكل بالضبط. يتطلب تعديلات كبيرة في الأدوات. غالبًا ما لا تتمكن الضربات الميكانيكية من استيعاب مثل هذه الفروق الواسعة بكفاءة.
النطاقات التشغيلية القياسية لتغليف الأنابيب
المعلمة | نطاق مايكرو/صغير | نطاق قياسي/متوسط | نطاق كبير |
|---|---|---|---|
مقدار | 3 مل - 15 مل | 20 مل - 150 مل | 160 مل - 250 مل |
القطر | 10 ملم - 15 ملم | 16 ملم - 40 ملم | 41 ملم - 60 ملم |
طول | 50 ملم - 80 ملم | 81 ملم - 170 ملم | 171 ملم - 250 ملم |
يؤثر تحديد مستوى الأتمتة المناسب بشكل مباشر على مدى سهولة التبديل بين أحجام العبوات. تتطلب نماذج الإنتاج المختلفة أساليب ميكانيكية مختلفة. يجب عليك مواءمة نوع المعدات الخاصة بك مع إيقاع التشغيل اليومي.
تعمل هذه الفئة بشكل أفضل مع المرافق ذات المزيج العالي والمنخفضة الحجم. تعمل مثل هذه المصانع على تشغيل أنابيب متعددة الأحجام يوميًا. يقوم المشغلون فعليًا بوضع العبوات الفارغة في الماكينة. توفر معدات تعبئة الأنابيب البلاستيكية في هذا المستوى فوائد مميزة للخطوط المرنة.
أدوات أبسط: تظل البصمة الميكانيكية أقل تعقيدًا. هناك عدد أقل من الأجزاء المتحركة التي يمكن ضبطها.
التسامح المتسامح: يسمح التحميل اليدوي للمشغلين بضبط الأنابيب الملتوية قليلاً. يمكنهم التعامل مع عيوب التصنيع البسيطة بسلاسة.
تغييرات أسرع في الحجم: يمكن للميكانيكيين تبديل الأجزاء بسرعة. يمكنك تجنب إعادة معايرة أدوات التحميل التلقائية المعقدة.
تناسب الطرازات الأوتوماتيكية بالكامل بيئات الإنتاج المخصصة عالية السرعة. إنها تتفوق عند تشغيل أحجام موحدة لفترات طويلة. يتعامل النظام مع التحميل والتوجيه والتعبئة والختم دون تدخل يدوي.
مخرجات مخصصة: تعمل على زيادة الإنتاجية للأحجام الموحدة. تتجاوز السرعات بسهولة 60 وحدة في الدقيقة.
الاتساق الدقيق المطلوب: تتطلب رافعات المجلات الأوتوماتيكية اتساقًا دقيقًا للأبعاد. سوف تؤدي العبوات الملتوية أو المنحنية إلى تشويش شلال التحميل.
إعادة المعايرة المعقدة: تتطلب التغييرات عملاً ميكانيكيًا مكثفًا. يجب على الفنيين ضبط ميل اللودر. يجب عليهم معايرة أجهزة استشعار التوجيه بشكل مثالي.
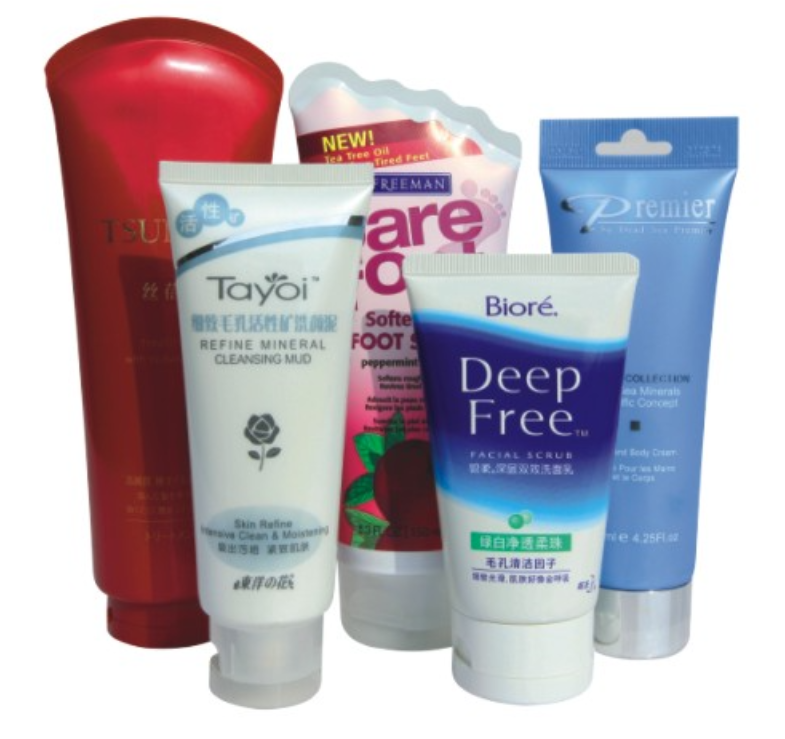
يؤثر قطر العبوة بشكل عميق على فيزياء الختم. لا يمكنك تطبيق نفس المعلمات الحرارية على كل منتج. تتطلب العبوة التي يبلغ قطرها 50 مم تعرضًا للحرارة مختلفًا بشكل كبير عن العبوة التي يبلغ قطرها 15 مم. يجب أن تطبق فكوك العقص مستويات ضغط مميزة. إن العثور على التوازن الدقيق يحقق ختمًا متوافقًا ومقاومًا للتسرب.
تعتمد تقنية الهواء الساخن على فوهات تسخين قابلة للتبديل. تغوص هذه الفوهات في الطرف المفتوح من العبوة. يقومون بنفخ الهواء الساخن إلى الخارج لإذابة الجدار الداخلي. يجب أن تتطابق الفوهة تمامًا مع القطر الداخلي. إذا كانت الفوهة صغيرة جدًا، فإن الحرارة تتسرب بشكل غير متساو. وهذا يسبب روابط ضعيفة. إذا كان حجمه كبيرًا جدًا، فإنه يحرق البلاستيك. يجب على الفنيين تبديل عناصر التسخين هذه أثناء كل تغيير في الحجم.
نوصي غالبًا بنظام ختم الأنبوب بالموجات فوق الصوتية كبديل قوي. إنه يتعامل مع السماكات والأحجام المختلفة بشكل جيد للغاية. الاحتكاك بالموجات فوق الصوتية يتجاوز متطلبات الحرارة الداخلية. تولد الاهتزازات عالية التردد حرارة جزيئية مباشرة داخل الطبقات البلاستيكية. فهو يجعل النظام فعالاً للغاية بالنسبة للمواد المركبة المعقدة. يمكنك في كثير من الأحيان معالجة أقطار مختلفة مع عدد أقل من عمليات إعادة المعايرة الحرارية. يتكيف البوق بالموجات فوق الصوتية بمرونة أكبر مع عروض مختلفة.
تؤثر الأنابيب الأوسع أيضًا على مراحل التشطيب النهائية. إنها تتطلب شفرات تشذيب أوسع لقطع الحافة العلوية بشكل نظيف. علاوة على ذلك، يوفر الختم مقاس 50 مم المزيد من المساحة للترميز المجمع. يمكنك احتواء تواريخ انتهاء صلاحية أطول وأرقام كبيرة مقارنةً بختم صغير مقاس 15 مم.
تقلل العديد من فرق المشتريات من تعقيد عملية التغيير. إنهم يؤمنون بأسطورة تغيير الحجم "بضغطة زر". خطر التنفيذ هذا يصيب العديد من المرافق. تملي الفيزياء الفيزيائية تدخلات ميكانيكية صارمة. يجب عليك استبدال المكونات فعليًا عند تغيير الأبعاد.
ستحتاج إلى أجزاء تغيير محددة عند الانتقال بين الأحجام. يساعدك فهم هذه المكونات على التخطيط لجداول صيانة واقعية.
كرات الصولجان (حاملات الأنابيب): تقوم هذه الأكواب بتثبيت العبوة على الطاولة الدوارة. يجب أن تتطابق مع القطر الخارجي الدقيق. يتسبب القرص السائب في دوران العبوة خارج المحاذاة.
فوهات التعبئة: يجب أن تتوافق الفوهة مع القطر الداخلي. يجب أن تنزلق بسلاسة دون لمس الجدران. تملي لزوجة المنتج أيضًا تصميم الفوهة. تحتاج المعاجين السميكة إلى فوهات أوسع لمنع تراكم الضغط.
المستشعرات: تعمل مستشعرات علامة العين على محاذاة العمل الفني المطبوع قبل الختم. أنها تتطلب إعادة التموضع الجسدي. يجب عليك تحريكها لأعلى أو لأسفل على حامل التثبيت لأطوال الأنبوب المختلفة.
يجب عليك موازنة الوقت مقابل الإنتاجية. يتطلب تبديل أجزاء التغيير هذه فترة توقف كبيرة. يحتاج المشغل المدرب جيدًا إلى 30 إلى 60 دقيقة لتغيير الحجم بالكامل. يجب على المنشآت التي تقوم بتشغيل خطوط إنتاج عالية التباين حساب وقت التوقف هذا. إنه يؤثر بشكل كبير على إنتاجيتك اليومية الحقيقية.
تواجه الصناعات المختلفة تحديات أبعاد فريدة. يساعدك تحليل المتطلبات الخاصة بالقطاع على قياس خط الإنتاج الخاص بك وفقًا للمعايير المثبتة.
يتطلب قطاع مستحضرات التجميل والعناية بالبشرة تباينًا كبيرًا. قد تنتج منشأة واحدة عينات صغيرة من كريم العين (قطر 15 ملم). قد يقوم نفس المصنع أيضًا بتصنيع مقشرات كبيرة للجسم (قطرها 50 مم). إن القيام بذلك على نفس المنصة يمثل تحديًا للمشغلين. فهو يتطلب آلة قوية قادرة على قبول التحولات واسعة النطاق في الأدوات. غالبًا ما تستثمر شركات مستحضرات التجميل في مجموعات متعددة من كرات الصولجان.
يعمل إنتاج العناية بالفم بشكل مختلف تمامًا. إنها موحدة للغاية. تستخدم المرافق آلة تعبئة أنابيب معجون الأسنان المخصصة . تتراوح الأحجام عادة من 22 مم إلى 35 مم. تتراوح أحجام المنتج عادةً من 50 جرامًا إلى 150 جرامًا. يعطي مديرو المصانع الأولوية للحد الأقصى لعدد الدورات في الدقيقة على مرونة الحجم. إنها تحافظ على تشغيل الآلات بسرعات قصوى لأسابيع دون تغيير الأبعاد.
تقدم الأدوية سيناريو مختلفًا تمامًا. يركز الإنتاج بشكل كبير على الأنابيب الدقيقة. تتراوح الأحجام بشكل ضيق من 10 ملم إلى 15 ملم. الدقة المطلقة للجرعة مهمة قبل كل شيء. انحراف بمقدار 0.5 مل فقط يدمر الدفعة الطبية. التعامل مع العقيمة له الأسبقية على الحجم الضخم. تستخدم المعدات مضخات صغيرة متخصصة وأجهزة استشعار توجيه حساسة للغاية.
أنت بحاجة إلى نهج منظم قبل الاتصال بالموردين. يمثل شراء آلة تعبئة وختم الأنابيب البلاستيكية التزامًا تشغيليًا كبيرًا. اتبع إطار التقييم الواضح هذا لضمان النجاح.
أولاً، قم بمراجعة خط الإنتاج الحالي الخاص بك. قم بتوثيق الحد الأدنى والحد الأقصى للأقطار المطلقة. سجل الأطوال المختلفة. قم بتخطيط اللزوجة السائلة المختلفة التي تقوم بمعالجتها. إنشاء جدول بيانات شامل. إن تسليم هذا المستند إلى الشركة المصنعة يوضح احتياجاتك على الفور.
ثانيا، تطبيق قاعدة 80/20 للأدوات. نوصي بشراء آلة مُحسّنة للأحجام التي تشكل 80% من حجم الإنتاج لديك. لا تبالغ في هندسة الجهاز الأساسي في حالات الحواف النادرة. إذا كنت تستخدم حجم 250 مل مرتين فقط في السنة، ففكر في الاستعانة بمصادر خارجية. ركز رأس مالك على زيادة كفاءة العدائين اليوميين.
ثالثًا، قم بإعطاء الأولوية لتأمين استثمارك في المستقبل. اطلب من الشركات المصنعة تكلفة "تغيير مجموعات الأجزاء" الإضافية مقدمًا. تأمين التسعير لأقراص الصولجان والفوهات الإضافية قبل الانتهاء من شراء الماكينة الأولي. هذه الشفافية تمنع النفقات غير المتوقعة لاحقًا.
أخيرًا، اتخذ إجراءً فوريًا فيما يتعلق بالاختبار. ننصح بشدة بإرسال الأنابيب الفارغة المادية إلى الشركة المصنعة. أرسل عينات كبيرة من المنتجات أيضًا. اطلب بروتوكولًا شاملاً لاختبار قبول المصنع (FAT). إن مشاهدة المواد الفعلية الخاصة بك وهي تعمل على الجهاز تقضي على التخمين النظري. إنه يثبت أن المعدات تتعامل مع الأقطار المحددة الخاصة بك بشكل لا تشوبه شائبة.
توفر آلات التغليف الحديثة تنوعًا رائعًا لبيئات الإنتاج. ومع ذلك، فإن الفيزياء الفيزيائية تملي عليك حدودك التشغيلية بشكل صارم. تتطلب الأحجام المختلفة إدخالات أدوات محددة. أنها تتطلب معلمات الختم الحراري متميزة. كما أنها تتطلب فترة توقف مخصصة للتحويل. إن تجاهل هذه الحقائق يؤدي إلى اختناقات محبطة.
اتخذ الخطوات العملية التالية لتأمين أفضل المعدات:
قم بتوثيق مجموعتك الكاملة من الأقطار واملأ الأحجام على الفور.
قم بحساب وقت التوقف عن العمل المقبول بناءً على جدول الورديات اليومي الخاص بك.
اطلب ورقة المواصفات المخصصة من الشركة المصنعة.
اطلب حساب الإنتاجية استنادًا إلى مصفوفة الأنبوب المحددة لديك.
اطلب الاختبار الجسدي باستخدام مواد التعبئة والتغليف الخاصة بك بالضبط.
ج: تتطلب هذه المواد آليات إغلاق مختلفة تمامًا. يتطلب البلاستيك ذوبان الحرارة أو الاحتكاك بالموجات فوق الصوتية. يتطلب الألومنيوم الطي الميكانيكي والعقص. يتطلب تشغيل كلاهما عادةً آلات هجينة متخصصة. وبدلاً من ذلك، يجب عليك شراء معدات منفصلة ومخصصة لكل نوع من أنواع المواد لضمان إحكام موثوق به.
ج: تتطلب أبعاد المعالجة التي تقل عن 10 مم معدات صيدلانية متخصصة للغاية. تكافح الجداول الدوارة القياسية لفهرسة هذه العناصر الصغيرة بدقة. سوف تحتاج كرات الصولجان المطحونة حسب الطلب. يجب عليك أيضًا استخدام أنظمة مضخات الجرعات الدقيقة للتعامل مع كميات السوائل الدقيقة دون انسكاب.
ج: يمكنك غالبًا تشغيلها على إطارات دوارة قياسية. ومع ذلك، فهي تتطلب أدوات مخصصة للغاية. يجب عليك شراء كرات الصولجان المطحونة خصيصًا لتتناسب مع الشكل البيضاوي. تحتاج أيضًا إلى مستشعرات توجيه متخصصة لضمان محاذاة الشكل البيضاوي بشكل مثالي قبل إغلاق فكي الغلق.


